
埋弧焊机询价如果只写“要一台埋弧焊、焊20毫米板”,供应商没法定机:同样是20毫米,I形坡口单面焊和X形坡口双面焊用的电流、焊丝、行走机构完全不同。下面按先报工件再定机器的顺序,把资料一次讲清。
板厚坡口与接头形式怎么报
报工件给四样:材质(碳钢、低合金钢、不锈钢)、板厚区间、坡口形式(I、V、X、U)、接头形式(对接、角接、搭接)加焊缝位置(平焊、横焊、环缝)。环缝要报筒体直径和转胎情况,直缝要报焊缝长度。坡口图直接附上,比文字描述准得多。
手工弧焊的选型逻辑见本站电焊机按焊条和电流的选法,本篇只讲埋弧焊:焊剂覆盖下的大电流连续焊,工艺逻辑完全不同,不要把焊条的概念套过来。
电流焊丝与焊接速度怎么匹配
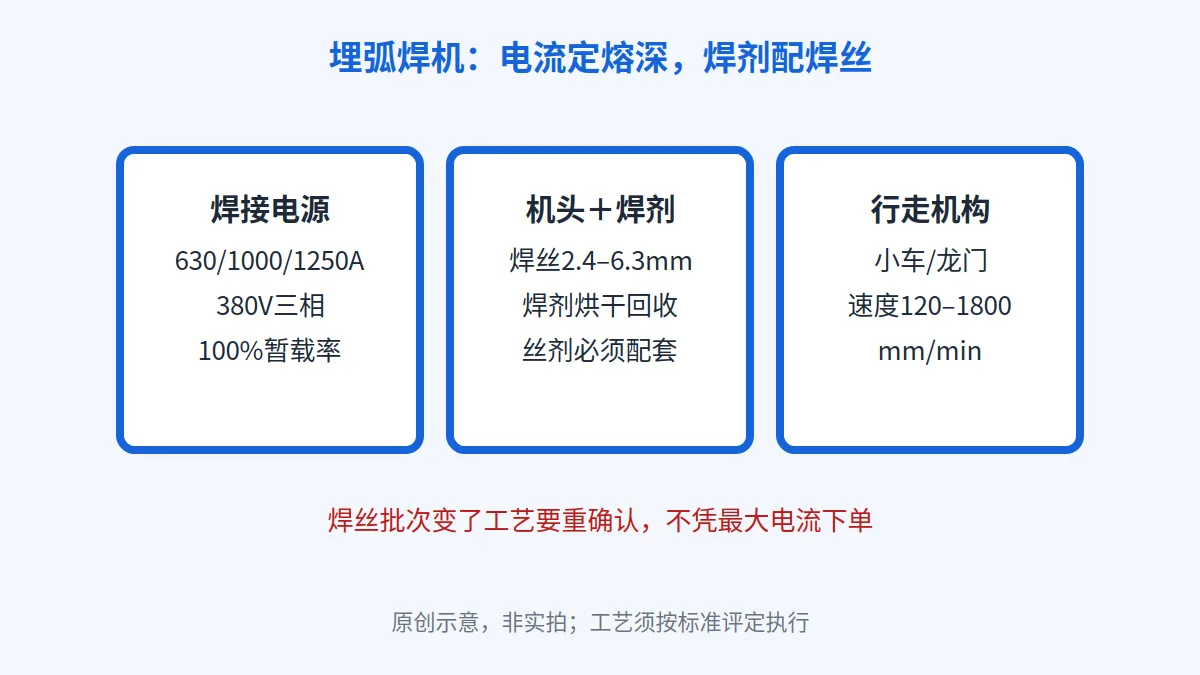
电流按板厚和焊丝定档。公开规格给出 Wire diameter : 2.4 mm to 6.3 mm,即焊丝直径覆盖 2.4 到 6.3 毫米;Max. Welding Current : 1000 Amps(At 100% duty cycle),即 100% 暂载率下最大焊接电流 1000 安。另一份样本按机型分档:Rated output current 50~630A 100~1000A 100~1250A,即 630、1000、1250 安三个电流等级。询价写清主力板厚,供应商按厚度定电流等级,比如 6 到 10 毫米薄板用小电流机,40 毫米以上厚板用 1250 安机。
焊接速度给出区间 Welding speed : 120 mm to 1800 mm/min,即焊接速度 120 到 1800 毫米每分。速度、电流、电压三者联动:电流定熔深,电压定焊缝宽度,速度定热输入,调一个动两个,询价要求供应商按你的坡口给出三者的推荐区间,而不是只报最大电流。
焊剂种类与烘干回收怎么谈
焊剂和焊丝是配套的:焊缝成分由焊丝加焊剂共同决定,这是埋弧焊和气保焊最大的不同。碳钢常用高锰高硅焊剂配 H08A、H08MnA 焊丝;低温冲击韧性要求的用中锰中硅中氟焊剂;不锈钢用专用烧结焊剂。询价报清母材牌号和冲击温度要求,供应商才能配焊剂。
焊剂管理三件套写入合同:焊剂烘干(一般 300 到 350 摄氏度保温一到两小时,受潮是气孔的第一原因)、回收筛分(回收焊剂按比例掺新焊剂)、换批次重评(焊丝批次变了工艺要重确认)。焊剂斗容量、适用焊丝规格如 Applicable Wire Specifications Φ3.2、4、5、6mm,即送丝机构适用 3.2、4、5、6 毫米焊丝,这些随主机一次报清。
行走机构与电源有哪些要点
行走机构按焊缝形式定:直缝用焊接小车或龙门,环缝用滚轮架加立柱横梁,短焊缝用简易拖车。询价写清焊缝长度、工件重量、车间行车条件,供应商配小车速度(一般 0.2 到 1.8 米每分可调)和横梁升降。机头偏转角度、焊剂斗容量、焊丝盘重量(常见 25 公斤盘)一次确认。
电源报清电压相位:三相 380 伏是常规,输入容量按几十千伏安核算,缆线按峰值电流配。防护等级(如 IP23)、环境温度范围、绝缘等级写入技术附件,户外或高粉尘车间要单独确认。暂载率必须问工作电流下的值:标 1000 安但只有 60% 暂载率的机器,连续生产会频繁停机,务必要求 100% 暂载率对应工作电流。
试焊验证与询价清单
下单前坚持按你的坡口试焊:寄板或去厂家试焊,看焊缝成形、熔深、夹渣和气孔,再定电流电压速度。正式生产前按适用标准做焊接工艺评定(如钢结构、压力容器各自的标准),评定记录作为验收基准。大批量生产谈焊丝焊剂的长期供货与批次一致性。
- 母材牌号、板厚区间、坡口图、接头形式与焊缝位置
- 电流等级、焊丝直径范围、焊剂种类、速度区间
- 行走机构形式、焊剂斗与焊丝盘规格、烘干回收要求
- 电源条件、防护等级、工作电流下暂载率、工艺评定要求
- 数量交期、目标港口、安装调试与培训条款
资料来源:电流焊丝速度规格引自 BHEL 埋弧焊机技术规格与 Megmeet SA 系列样本;正式工艺须按标准评定执行。