
点焊机询价如果只写“要一台点焊机、能焊多厚”,供应商根本没法报价:同样是焊 1 毫米钢板,低碳钢和不锈钢、高强钢的工艺完全不同,电极、电流、冷却差一大截。一次问全的办法,是先把工件讲清,再谈机器三要素。
工件材质叠层与厚度怎么报
报工件要给三层信息:材质(如低碳钢、不锈钢、镀锌板、铝)、每层厚度、叠层组合(比如 1.0 毫米加 1.0 毫米两层)。还要说明表面状态:有没有油、锈、氧化皮、涂层,因为接触电阻决定发热位置,表面没处理好,参数再对也焊不牢。镀层板要注明镀层种类和厚度区间,这是电极选材的依据。
通用弧焊机的选型逻辑见本站焊机出口询盘的工艺与电源读法,本篇只讲电阻点焊:热量来自工件自身的电阻,工艺逻辑完全不同,不要把弧焊的电流概念套过来。
电流压力时间三要素怎么谈
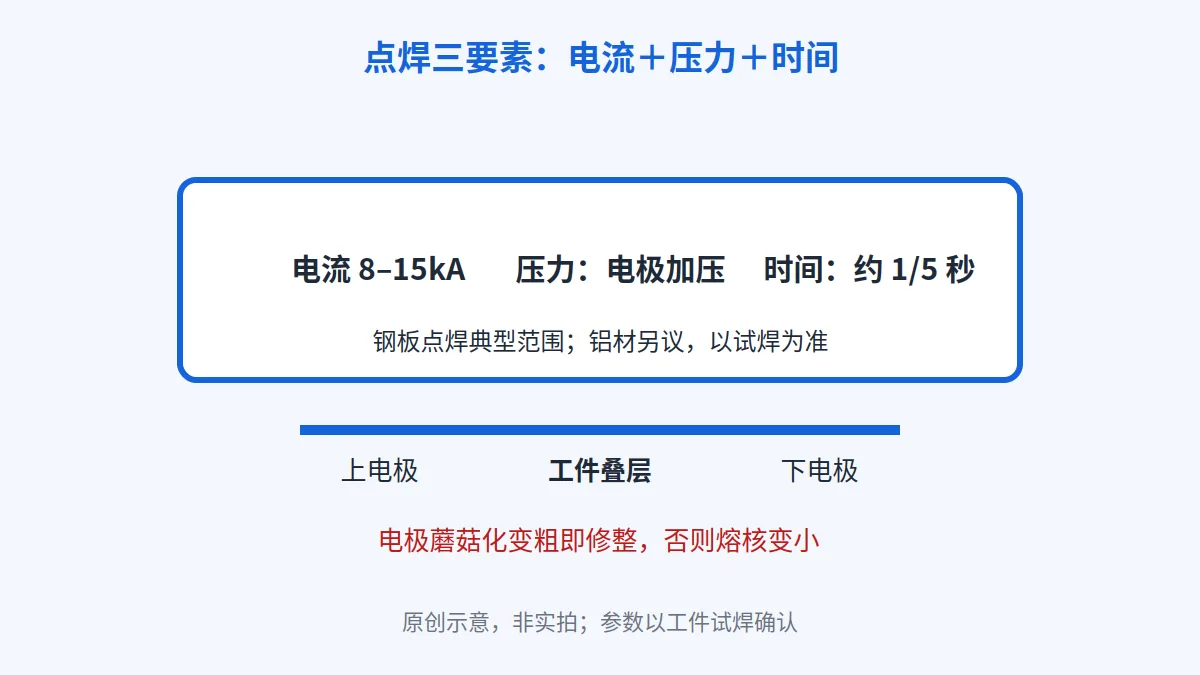
点焊质量由三个变量决定:焊接电流、电极压力、焊接时间。公开工艺指南的原话是 The Resistance Spot Welding (RSW) process is often used as a model to explain the fundamental concepts behind most resistance welding processes,也就是说点焊是理解大多数电阻焊工艺的起点,三要素的配合是全部讨论的基础。询价时不要只问最大电流,要问电流调节范围、加压机构形式(气动还是伺服)、时间控制精度。
数量级心里要有数:A typical weld time for RSW of steel is approximately 1/5 of a second. The current required in resistance welding is much higher than arc welding, and it is in the range of 8-15 kA,即钢板点焊的典型焊接时间约五分之一秒,电流远高于弧焊,钢板点焊常用范围是 8 到 15 千安。这是该指南所述钢板点焊的典型范围,不推广为铝材或其他材料的通用值,铝的导电导热都高得多,工艺窗口完全不同。
谈判时要求供应商按你的工件组合提供工艺窗口(lobe 曲线思路):电流和时间落在什么区间能焊出合格熔核,区间外的参数一律判不合格。没有试焊数据支撑的“什么都能焊”承诺不要采信。
电极形状材质与修整怎么确认
电极头形状按工件定:平面件用常规端面电极,需要让位的结构件用偏心或弯电极,表面压痕要求高的外板件要专门确认端面直径。端面直径小了熔核小强度不够,大了电流密度掉下来、熔核生长不稳定,这个权衡要在询价里写明外观要求,让供应商配电极。
磨损判断标准直接写进技术附件:When electrodes wear, they typically begin to “mushroom”, or grow larger in diameter,即电极磨损时端部会“蘑菇化”变粗。端部变粗后电流密度下降、熔核变小,这是点焊最常见的质量漂移原因。所以询价必须包含电极修整器(修端面)或备用电极头的供应,以及修整周期建议,不能只买主机不管耗材。
冷却供电与机身结构有哪些要点
冷却先报条件:有没有循环冷却水、水质硬度、水温。电极和变压器都靠水冷,缺水或水垢堵了,焊几十个点电极就过热。询价写清冷却方式(外接水还是自带冷水机)和流量接口,沿海高湿环境还要问电控柜防护。
供电报电压、相数、容量:点焊是短时大电流,变压器容量和缆线都要按峰值核算,不能按平均功率配电。机身按工件尺寸定:臂伸长度(焊点离边缘多远)、开口高度(工件多高能进去)、机身刚性。C 形焊钳适合大件围焊,摇臂式适合小件节拍生产,选错结构现场用不上。
试焊验证与询价清单
下单前坚持试焊:寄实际工件给供应商打样,做剥离试验看熔核直径和撕裂方式,再定最终参数。试焊记录(电流、压力、时间、电极号)随货同行,作为验收基准。大批量生产还要谈监控:电流时间偏离窗口报警、超声抽检,这些写进合同附件。
- 工件材质、单层厚度、叠层组合、表面与镀层状态
- 电流范围、加压方式、时间控制精度,试焊工艺窗口记录
- 电极形状材质、修整器与备件、电控防护与冷却条件
- 臂伸开口尺寸、供电容量、验收方法(剥离试验标准)
- 数量、交期、目标港口、安装调试与培训条款
资料来源:三要素与电极磨损结论引自 AHSS 点焊工艺指南;具体参数以工件试焊确认为准。