
冷压端子询价最常见的错,是只报“要一批端子”,线规、螺柱、绝缘都没说。同样外形的端子,线规差一档就压不住,螺柱差一号就装不上。到货返工的运费比端子本身还贵。下面把对版的三组尺寸和验收方法一次讲清。
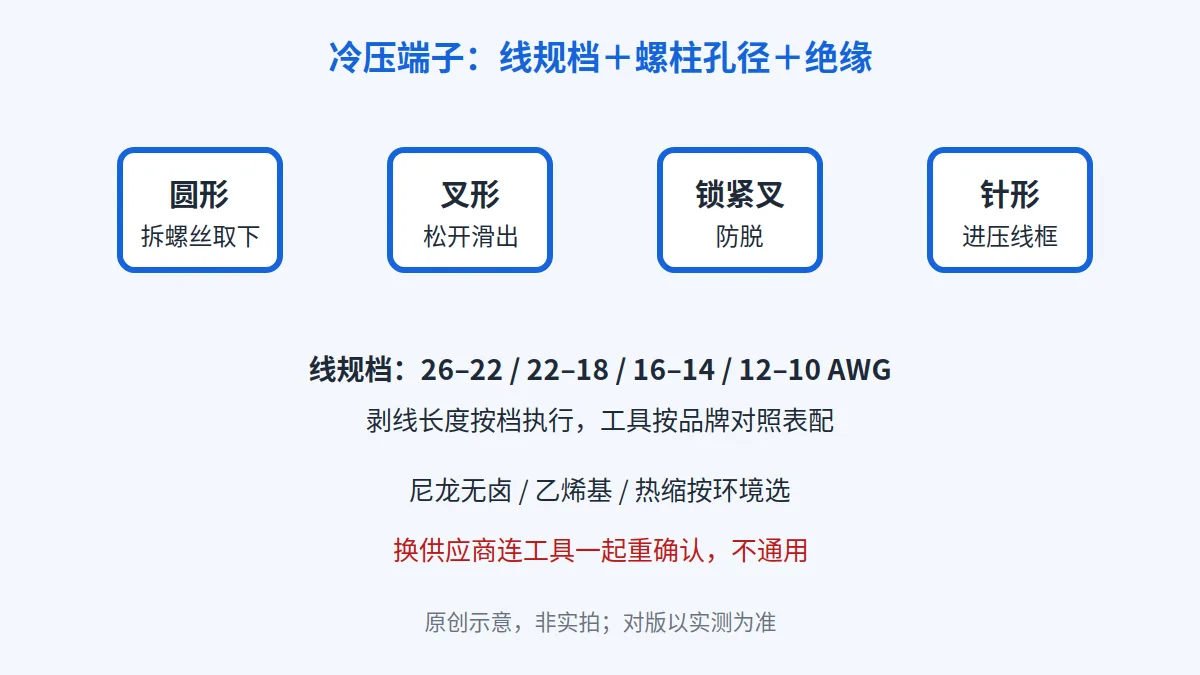
线规与螺柱孔径怎么对版
对版先看两组数字:导线线规和螺柱尺寸。国际通用做法是按 AWG 线规档下单,Panduit 选型指南把端子按 Std. Wire Range 分成 26–22、22–18、16–14、12–10 等档,每一档对应固定的剥线长度和压接模具。询价第一句就要写“22–18 AWG、绝缘柄、配 8 号螺柱”,而不是只写颜色。注意绝缘套颜色(红蓝黄)只是行业常用标识,不能代替线规确认,混线生产时必须以实测线径为准。
螺柱对版看端子孔径:指南里 RING TERMINALS FORK TERMINALS LOCKING FORK TERMINALS 即圆形、叉形、锁紧叉形三大类,每类按螺柱号列出孔径。孔径大了会晃动接触不良,孔径小了装不进。下单前让供应商按你的螺丝实测直径确认孔径,不要只写“M4”就完事,公差带不同国家的螺丝会有细微差别。
接线端子排是另一类产品(固定在导轨上的接线座),不要和冷压端子混为一单:本站接线端子看线径的选法讲的是端子排,本篇讲的是压在线头上的冷压端子,两者工具和验收都不同。
绝缘形式与使用环境怎么选
绝缘先看使用环境:干燥机柜内用乙烯基(PVC)绝缘即可;有卤素限制要求的场合选尼龙绝缘,Nylon – Halogen free 即尼龙无卤,选型时把这一条写进技术要求;潮湿、户外、埋地用热缩绝缘,兼顾密封;高温部位用专用耐高温系列。每种绝缘的最高工作温度不同,下单时按环境温度留余量。
剥线长度必须和端子档位对应:同一份指南里 22–18 档常见剥线 7/32 英寸,12–10 档常见 9/32 到 5/16 英寸,剥长了铜丝外露有短路风险,剥短了压接区包不住。把剥线长度写进作业指导书,来料检验时用卡尺抽查。
端子形状与压接工具怎么配
形状按是否允许带电拆线选:圆形端子接触最可靠, vibration 环境首选,缺点是必须拆螺丝才能取下;叉形端子松开螺丝就能滑出,适合检修频繁的位置;锁紧叉形带舌片防脱,振动场合比普通叉形可靠;针形进欧式端子排的压线框;对接端子做两线延长。每种形状在询价里写清使用位置,不要全单只用一种凑合。
工具必须和端子品牌档位配套:指南的 Recommended Crimping Tool Selection Chart 即推荐压接工具对照表,规定了每个端子系列适用的钳子型号。普通钳式工具适合维修,批量生产用棘轮式可控行程工具,压不到位钳子打不开,从根本上防止虚压。不同品牌端子的模具不通用,换供应商必须连工具一起重新确认,这是询价里最容易漏的一条。
拉力检验与外观怎么验收
拉力按买家指定的标准做:把压好的端子按标准拉力值做保持试验,记录断裂位置(断在线上合格,脱出或断在压接处不合格)。具体数值按买家指定标准(如 UL 486 系列)的对应线规查表执行,本篇不编统一数值,来料检验报告随货同行。
外观三看:喇叭口(线材入口的绝缘支撑是否完整)、铜丝(有没有断股、飞丝、绝缘压进导体)、压痕(位置是否在压接区中央、毛刺是否超标)。抽检比例按批量定,首件必检:首件确认模具、剥线长度、压接高度三项,签字后才批量生产。
一次发全的询价清单
- 端子形状、线规档、螺柱孔径、绝缘形式与颜色
- 使用环境(温度、湿度、是否无卤要求)与对应标准
- 配套压接工具型号、模具号,是否随货提供
- 拉力与外观验收标准、首件确认流程、检验报告要求
- 数量、交期、目标港口、包装(防潮袋加纸箱的常规做法)
资料来源:线规档与工具对照引自 Panduit 端子选型指南;认证文件按买家指定标准提供,不作通用过检承诺。