
手持激光焊机询价如果只写“要一台激光焊机”,供应商没法报价:同样是焊不锈钢,1.5 毫米和 4 毫米用的功率完全不同,送丝、保护气、冷水机也都不一样。下面按先报工件再定机器的顺序,把每项资料怎么准备讲清楚。
工件材质厚度与接头形式怎么报
报工件给三样:材质(不锈钢、碳钢、镀锌板、铝)、厚度区间、接头形式(对接、角接、搭接)加间隙大小。间隙超过 0.2 毫米一般就要加填充焊丝,这个判断直接写进询价,供应商才能配送丝机。镀锌板要注明镀层情况,焊接烟尘与气孔倾向和普通碳钢不一样。
通用弧焊机的选型逻辑见本站焊机出口询盘的工艺与电源读法,本篇只讲手持激光焊:能量来源、送丝保护、冷却配套完全不同,不要把弧焊的电流概念套过来。
激光功率与焊接厚度怎么匹配
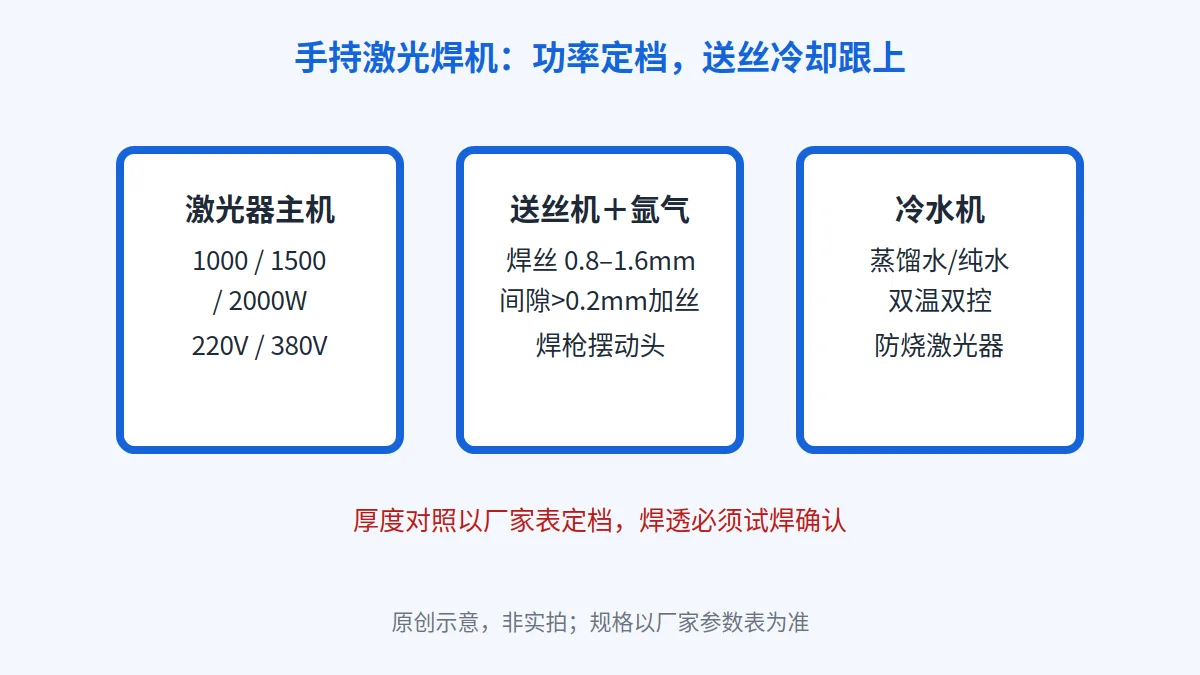
功率先按最厚的常规焊缝定。厂家公开参数表给出 Laser Power: 1000 watts 1500 watts 2000 watts,即常见手持机型按 1000、1500、2000 瓦分档。另一份对照表给出 1000W Stainless Steel 1.5mm (0.06”),即 1000 瓦机型对不锈钢约 1.5 毫米;1500W Stainless Steel 3.5mm (0.13”),即 1500 瓦对不锈钢约 3.5 毫米。这些是该厂家所列值,只用来定档,不推广为全行业统一公式,具体焊透必须拿你的工件试焊确认。
询价写清主力厚度加极限厚度:比如“日常 2 毫米不锈钢,偶尔 3 毫米”,供应商按极限厚度定功率,按主力厚度配焊枪摆动参数。铝和铜导热快、反射率高,同等厚度需要的功率余量更大,务必单独列出来谈。
送丝保护气与焊枪怎么确认
送丝按间隙和材料定:一份公开参数写明 1000W and 1500W support 0.8mm 1.0mm 1.2mm wire, 2000W support 0.8mm to 1.6mm,即 1000 与 1500 瓦机型支持 0.8、1.0、1.2 毫米焊丝,2000 瓦支持到 1.6 毫米。询价报清焊丝材质(与母材匹配)、直径、送丝速度调节方式,自动送丝还是手动填丝价格差很多。
保护气一般用氩气:Type of gas: Argon gas,铝件有的厂家推荐氮气,下单前按厂家工艺表确认,不要自己混用。焊枪确认摆动头(焊缝宽度可调)还是普通头、光纤长度(常见 10 米)、防护镜片等耗材是否随货,耗材不随货后期停机等配件很被动。
冷水机供电与耗材有哪些要点
冷水机是必备项不是选配:激光器靠水冷,缺水或水温失控直接烧激光器。询价写清冷水机是否随主机(双温双控还是单温)、加什么水(蒸馏水或纯水)、环境温度上限。高温车间要问冷水机制冷量够不够 40 摄氏度环境。
供电按功率定:小功率机型有 220 伏单相,1500 瓦以上多为 380 伏三相,整机额定功率从几千瓦到十几千瓦不等,车间变压器和缆线按峰值核算。询价附车间电压、相数、断路器容量,供应商才能确认能不能直接装机。
试焊验证与询价清单
下单前坚持寄件试焊:同材质同厚度同间隙各寄几块,看焊缝成形、熔深切片、变形量,再定功率和送丝。试焊视频与参数(功率、速度、送丝、气流量)随货同行,作为验收基准。大批量生产谈激光器品牌(IPG、锐科、创鑫、杰普特等按需指定)与保修条款,激光器是整机最贵的部件。
- 工件材质、厚度区间、接头形式与间隙,是否需填充焊丝
- 激光功率档、焊透要求、激光器品牌偏好
- 送丝规格、保护气种类、焊枪形式与光纤长度
- 冷水机配置、供电条件、防护镜片等耗材清单
- 试焊记录、数量交期、目标港口、安装培训条款
资料来源:功率与送丝规格引自 手持激光焊机参数表;厚度对照引自 手持激光焊机功率厚度表;具体焊透以工件试焊确认为准。