同一张铸件图,不同工厂报出来的价格能差一倍,原因常常不是人工,而是图纸没把加工余量、公差和探伤写清。工厂各自按自己的习惯留余量、按自己的判据验收,最后装配面配合不上,返工和扯皮就都来了。铸造件的资料要把“成形”和“验收”分成两层写。
铸件询价要写:材质牌号与标准、铸造工艺、关键尺寸与加工余量、未注公差等级、表面要求、必要时的探伤/无损检测要求,以及毛坯还是成品交付。只给一张外形图和“按图加工”,报价里必然夹杂大量假设。

先定工艺,再谈精度
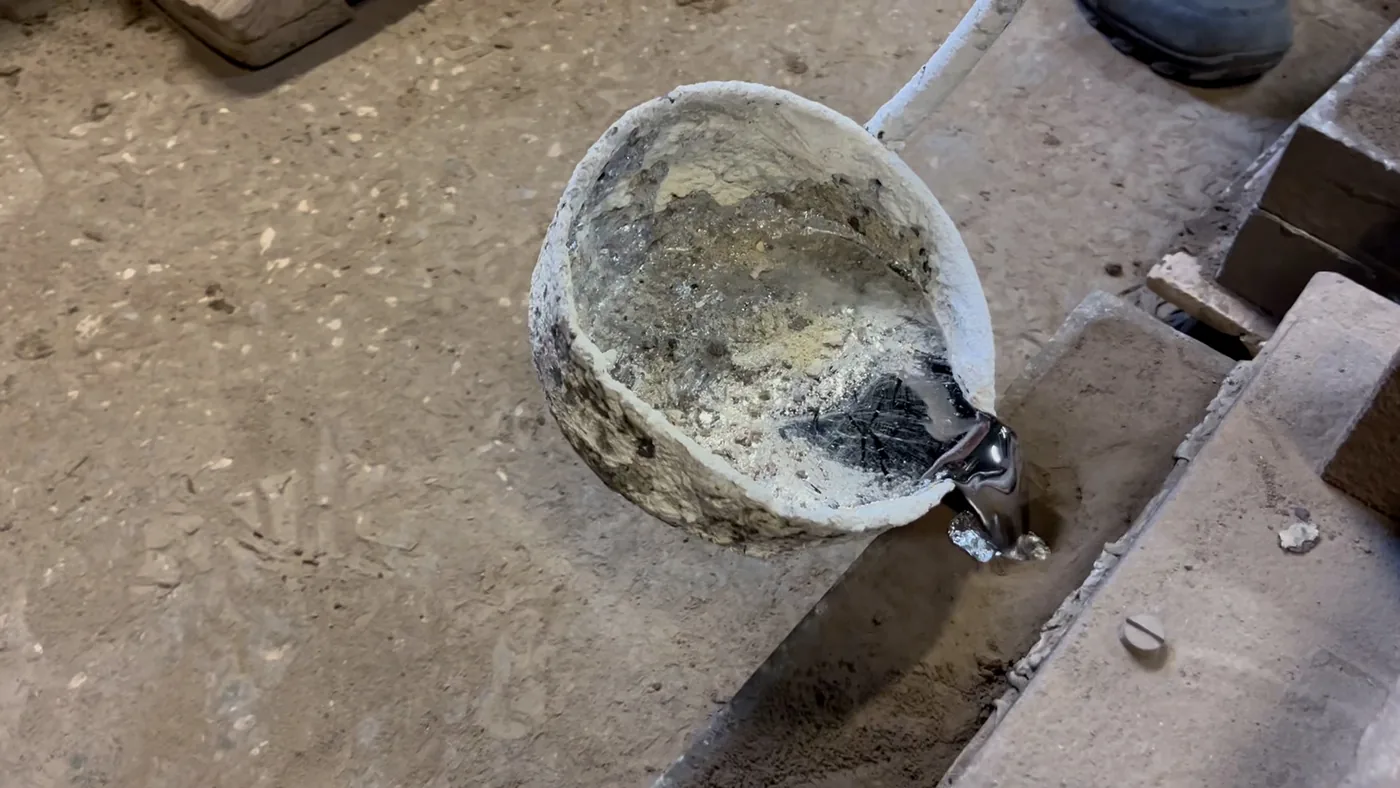
铸造工艺直接决定能到什么精度和表面质量,也决定单价。砂型铸造批量灵活、成本低,可以做从手掌大小到整车车床大小不等的件;湿型(绿砂)几乎没有单件重量上限,干砂则有一个几千公斤的实际上限。壳型铸造用更细的砂加树脂,表面更细、更精确,适合中小型复杂件。熔模(失蜡)铸造可以做近净成形,很少或不需再加工,但一般用于较小的件,成本偏高;压铸适合大批量小型到中型件,尺寸一致性和表面质量好(Wikipedia:Metal casting)。
| 图纸要素 | 为什么写 | 示例写法 |
|---|---|---|
| 材质牌号与标准 | 决定力学性能与热处理 | 牌号 + 适用标准编号,必要时给热处理状态 |
| 铸造工艺 | 决定公差、表面与单价 | 砂型 / 熔模 / 压铸,由供方确认后锁定 |
| 加工余量 | 影响后续机加工与配合 | 以铸造面为基准,写明各配合面留量 |
| 未注公差等级 | 避免“默认按自己的习惯” | 引用一个公差标准与等级 |
| 探伤/无损检测 | 关键承力件需要 | 写方法、检测面范围与判据来源 |
余量与冒口:铸造收缩必须提前补偿
金属凝固会收缩,所以模具里要留冒口,浇注后由冒口补充收缩(同上)。这决定了毛坯尺寸不会等于成品尺寸,加工余量和拔模斜度必须写在图上。给图纸时最好把“以哪个面为基准”写清楚,否则不同工厂留的余量方向不一样,到机加工工序就对不上基准。
探伤与验收:写方法,不写口号
关键承力件、密封面或配合面通常需要探伤。资料里应写明检测方法、检测面范围和判据依据的标准或双方约定。不要把“无缺陷”当要求:铸造缺陷有明确分类(如气孔),判定要落到标准和抽样上。也不要自行编造合格等级,判据应以图纸、适用标准或双方签署的验收文件为准。
毛坯还是成品,报价口径要统一
同一张图,报“铸造毛坯”和“铸后机加工成品”的价格差很大。询价时明确交付状态,并说明是否包含热处理、去毛刺、喷砂、涂装和包装。这样不同工厂的报价才在同一个口径上比较。
资料清单
- 3D 模型 + 2D 图纸(含公差、基准、加工余量)。
- 材质牌号与适用的材料标准、热处理要求。
- 铸造工艺与表面要求(喷砂、涂装等)。
- 探伤/无损检测要求及判据来源。
- 交付状态(毛坯/半成品/成品)、数量与批次要求。
具体牌号标准、公差等级与探伤合格判据以图纸、适用标准和双方约定为准。铸件属于机加工的上游,成本构成的写法可以参考CNC 报价单的成本拆解:把哪些是保证值、哪些还没确认分开写,报价才可比较。
参考来源
- Wikipedia,Metal casting(砂型/壳型/熔模/压铸的批量与精度特点、砂型单件重量范围、冒口用于补偿凝固收缩、铸造缺陷类型)。