"激光切割机,3000 瓦,能切多厚?"这个问题没法直接回答,因为光源类型、辅助气体和材料都影响结果。同样功率的光纤机和 CO₂ 机,对金属和非金属的适用性不同;氧气和氮气切出来的断面也不一样。把这些条件写清,报价和验收标准才有落脚点。
激光切割机出口,写清"光源类型与功率、切割幅面与板厚范围、辅助气体种类、精度与断面要求"这四项,机器配置才有可比性。只写功率,相当于把最关键的应用条件留给了对方去猜。

激光切割在做什么
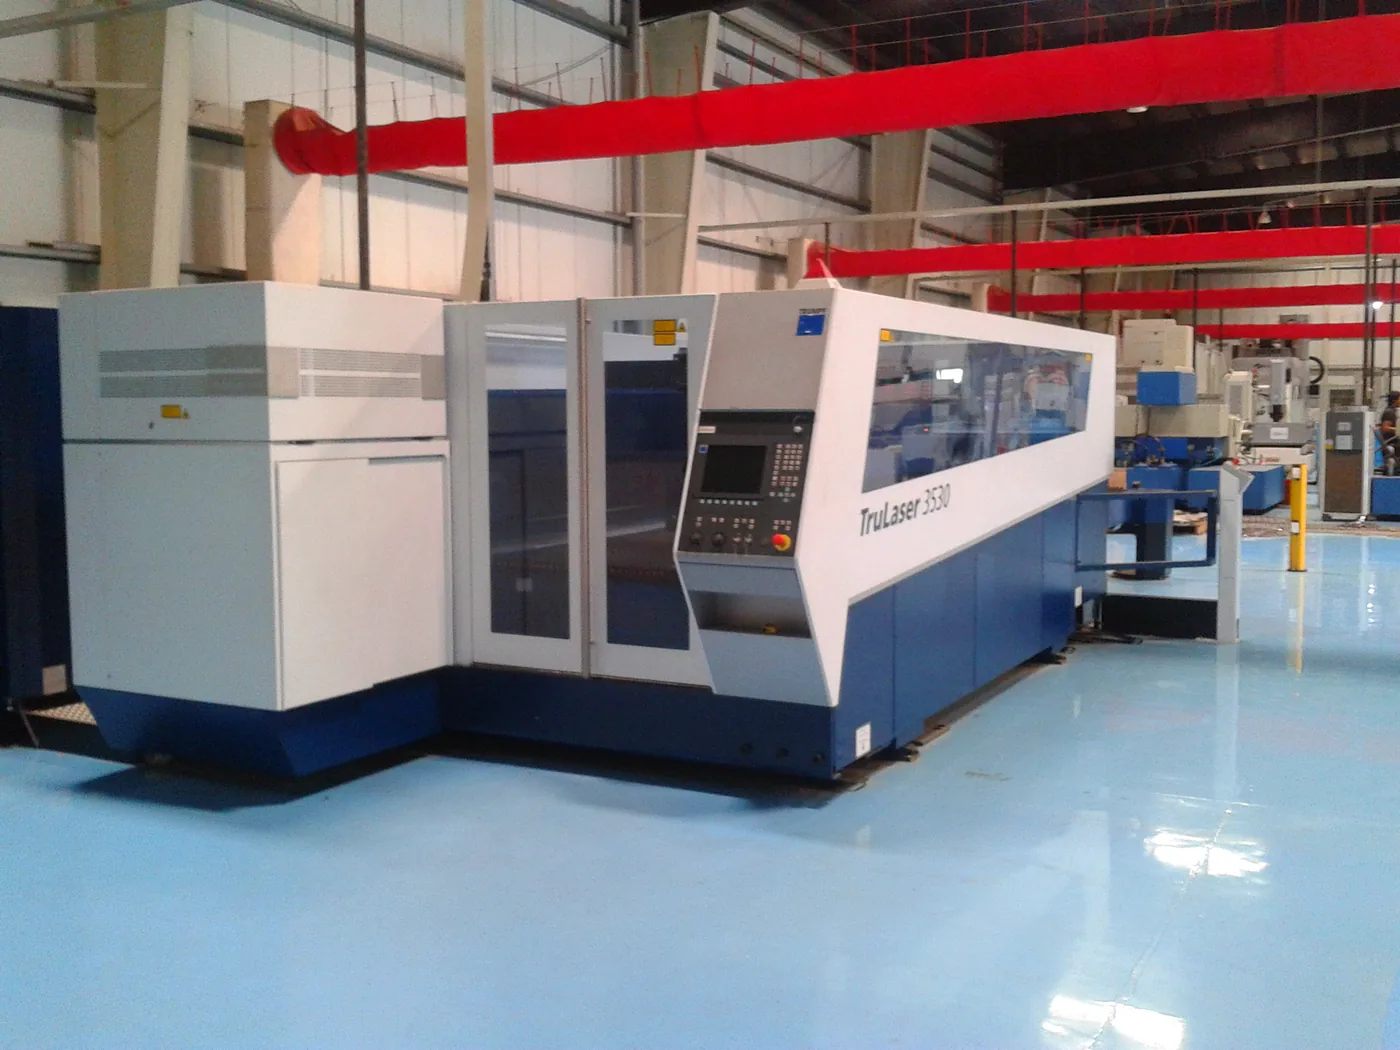
激光切割用高功率激光把材料熔化、烧蚀或气化,配合气流把熔融物吹走,留下符合标准(例如 ISO 9013)的切口,机头由数控系统按图形或 G 代码移动(Wikipedia:Laser cutting)。理解这一点,就能明白"功率"为什么不是唯一参数:激光要真正作用在材料上,还需要合适的光学聚焦和辅助气流。
光源类型决定能切什么
CO₂ 激光适合切割、打孔、雕刻和焊接,能处理钛、不锈钢、碳钢、铝、塑料、木材、人造板和织物等材料;Nd:YAG 激光主要用于切割和划线金属及陶瓷;光纤激光则是较新的一类,特点是效率更高、几乎不需要调整或对准光学元件、也能加工铜和黄铜这类高反射材料(同上)。所以询价时先说明材料是碳钢、不锈钢、铝还是非金属,供应商才能判断哪种光源和波长合适,而不是简单按功率比价。
| 资料项 | 含义与写法 | 常见遗漏 |
|---|---|---|
| 材料与板厚 | 材质种类,常切与最厚板厚 | 只写"切金属" |
| 光源与功率 | CO₂ / 光纤 / YAG,功率档位 | 不写光源只管功率 |
| 幅面 | 台面尺寸、是否需交换台 | 不写加工件最大尺寸 |
| 辅助气体 | 氧气 / 氮气 / 氩气,压力与流量 | 不写气源配套 |
| 断面要求 | 粗糙度、垂直度、是否需去挂渣 | 只用"切得好看"描述 |
| 结构与控制 | 移动材料 / 混合 / 飞行光路,控制系统 | 不提上下料方式 |
辅助气体不只是"吹一下"
辅助气体有两个作用:一方面形成惰性气氛减少切口氧化,另一方面把熔融金属从切区吹走,常用氧气、氩气等;也有的设备把气体就地制取,或由气站远程供给(同上)。以反应切割为例,它像氧乙炔切割,但用激光作为点火源,主要用于厚度 1 mm 以上的碳钢,能用相对较低的激光功率切较厚的钢板(同上)。这也解释了为什么同一台机器,换一种气体就能改变可切板厚和断面质量——气体配套是报价的一部分。
精度、断面与效率的取舍
激光切割机定位精度约为 10 微米、重复精度约为 5 微米;标准粗糙度 Rz 随板厚增加而增大,随激光功率和切割速度提高而减小,例如 800 W 切低碳钢时,1 mm 板厚的 Rz 约 10 μm、3 mm 约 20 μm、6 mm 约 25 μm(同上)。另外,早期激光在切厚板能力上不如等离子,6000 W 级别的高功率激光正在接近等离子切厚板的能力,但设备投资也更高(同上)。把这些量化口径写进技术要求,验收时才有可核对的基准。
设备结构也有三种常见形式:移动材料式(切割头固定、材料移动,光路最短但节拍较慢)、混合式(工作台走一个轴、切割头走另一个轴)和飞行光路式(工作台固定),三者在光路长度和功率损耗上各有取舍(同上)。控制与电控配套的写法可参照成套控制柜出口的 I/O 表与接线图资料;如果同厂还采购木工设备,可参考木工机械出口的加工对象与精度写法,让两套设备的验收口径一致。
激光切割机询价清单
- 工件:材料种类、常切板厚、最厚板厚、最大工件尺寸。
- 光源与功率:CO₂ / 光纤 / YAG,功率档位与稳定性要求。
- 辅助气体:种类、纯度、压力与流量,是否需随机配套。
- 精度与断面:定位/重复精度、粗糙度与垂直度要求。
- 结构:移动材料 / 混合 / 飞行光路,是否需要自动上下料与交换台。
- 文件:精度检测报告、光学与气体配置清单、操作与维护手册。
具体可切板厚、精度数值和气体配置以供应商切割工艺参数表、实测样件和验收标准为准。
参考来源
- Wikipedia,Laser cutting(激光切割原理与 ISO 9013、CO₂/Nd:YAG/光纤激光的适用材料、辅助气体作用与反应切割适用厚度、定位 10 微米与重复 5 微米精度、Rz 随板厚与功率变化示例、6000 W 与等离子切厚板的对比、移动材料/混合/飞行光路三种结构)。