
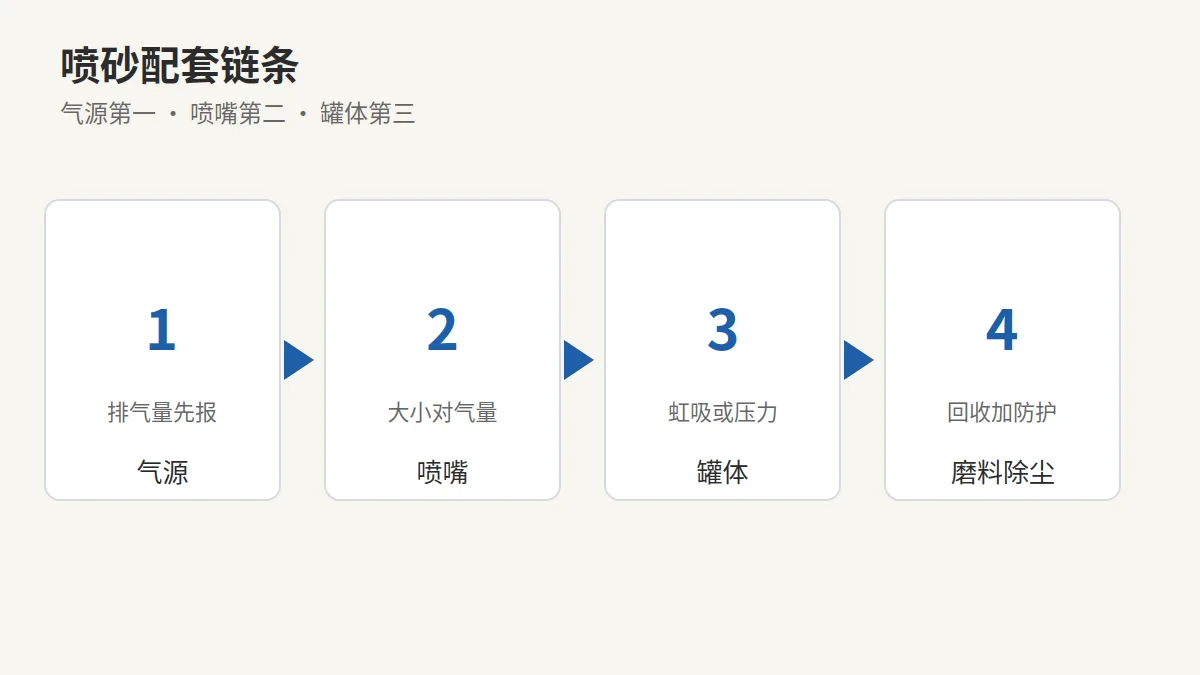
喷砂机买回去“吹不动”,九成是气源配小了:喷嘴要 60CFM,空压机只能出 25CFM,买再贵的罐也没用。喷砂系统的排序永远是气源第一、喷嘴第二、罐体第三。询价时把气源条件放在第一句,供应商才知道给你配什么机。
喷砂机询价先定四项:工件与产能、机型(虹吸还是压力)、现有气源、喷嘴与磨料。气源不够,一切免谈。
机型按工件与产能二选一
小件除锈、修边、薄板预处理,用虹吸式(吸入式)或小型喷砂房,气耗小、设备便宜。整车架、大型钢结构、连续生产,用压力罐式,出砂连续稳定、效率高。询价时写清:最大工件尺寸、每天处理量、是除锈还是喷漆前处理,供应商一次就能定机型。
气源与喷嘴必须对上
喷嘴越大越吃气:小喷嘴十几CFM就够,大喷嘴要上百CFM。询价时报出现有空压机的排气量和压力(多少CFM、多少bar),再定喷嘴规格。没有空压机的,把空压机一起询,主机和气源分开买最容易不配套。气管内径和接头规格也一次问清,细气管接大喷嘴等于白配。
磨料与除尘回收一起确认
磨料按工件定:除锈用棱角砂,精密件用圆粒或软磨料,不锈钢件不能用普通钢砂(会嵌铁锈)。问清磨料能否回收复用、回收几次,以及粉尘怎么收:开放喷砂要防护服和呼吸器,喷砂房要配除尘滤筒。环保要求严的地区,把粉尘排放要求写进询价单。
易损件与包装起订量
喷嘴、防护膜、滤筒都是耗材:首单多配两套喷嘴(一大一小)、一打防护膜,问清耗材单价和单独补货周期。整机问清:是否含脚踏开关、喷砂管长度、木箱还是纸箱包装、海运是否打托。把工件照片和预计开工时间发给供应商,一次报出整套方案。