
先划红线:切割片和打磨片不能混用
角磨机用的切割片和打磨片是两种产品,结构、厚度和受力设计完全不同,用错会出安全事故。切割片薄而硬,只能做 90 度垂直切割;打磨片厚而韧,只能在低角度(一般 0 到 15 度,常用 5 到 15 度)做平面打磨、去焊缝和倒角。拿切割片侧面去磨,薄片承受不了侧向力,可能碎裂;拿打磨片去切,切不动还危险。询价和备货时两类分开下单,仓库和页面也分开展示,这是磨料磨具最基本的安全边界。
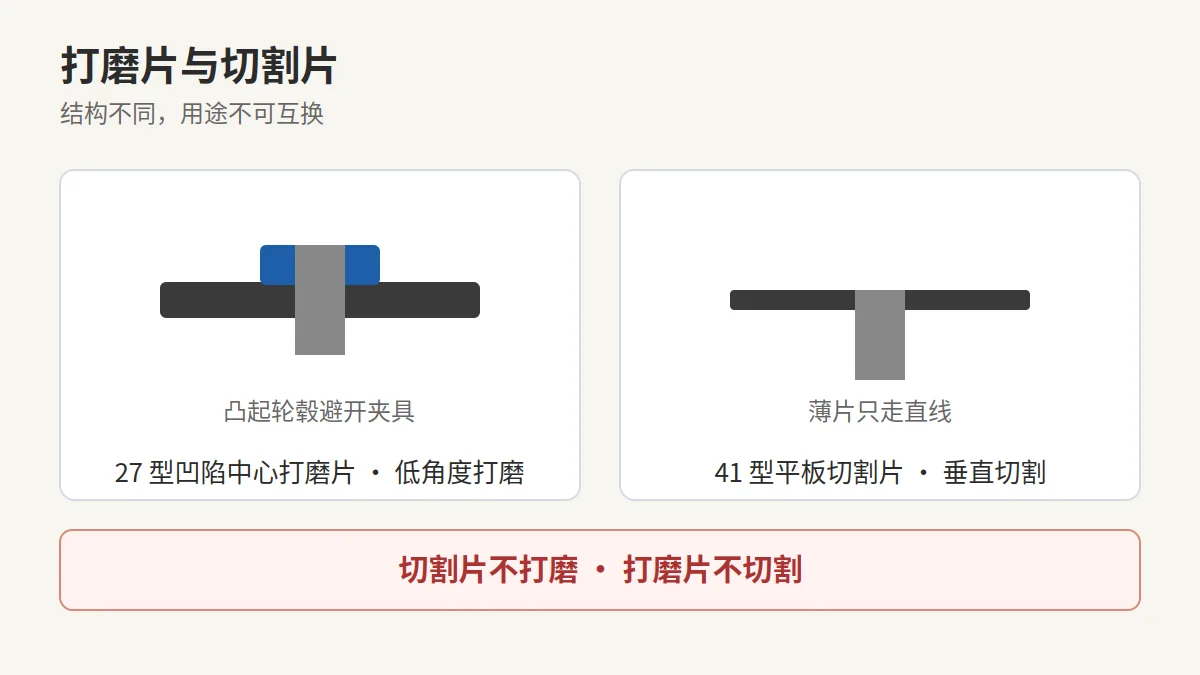
型号:41、27、42 分别是什么活
欧洲常用的形状代号可以直接写进询价单。41 型是平板切割片,做直线切割用,切割深度最大。27 型是凹陷中心打磨片,中间凸起的轮毂让盘面可以贴着工件平面打磨而不碰到夹具,是焊缝打磨、去毛刺和除锈的主力。42 型是凹陷中心切割片,兼顾切割和一定的角度适应性。下单时报清形状代号、直径、厚度和孔径,例如 125mm 打磨片一般 6mm 厚,切割片按活从 1mm 薄片到 3mm 重型片不等,配哪种机器一次写清。
磨料和粒度:按工件材料选,不看贵贱
磨料是切削主体,选错材料就白搭。氧化铝最通用,碳钢、结构钢和木材的主力选择;锆刚玉更硬更耐磨,适合重载去余量和焊缝打磨,高压下会自我剥落露出新刃口;碳化硅又硬又脆,是石材、混凝土、瓷砖和有色金属的地盘,但不适合钢材,在钢材的高温冲击下碎得快;陶瓷磨料性能最高,适合以单件成本核算的高产出金属加工。询价时让供应商按工件材料推荐磨料种类,而不是只报一个通用款。
粒度号越小越粗:涂附磨具从 P12(粗)到 P5000(极细),固结磨具从 F4 到 F2000。粗粒度去料快、 surface 糙,适合粗磨;细粒度 surface 好,适合精磨抛光。某厂家资料中给过 G24 约 0.6 到 1.0mm、G30 约 0.5 到 0.8mm 的对照,这只是它一家的标注示例,询价时要求供应商报自己产品的粒度体系和适用范围。结合剂硬度从 A(极软)到 Z(极硬),规律是工件越硬、结合剂宜越软,但太软磨损快,报清工件硬度让供应商配结合剂。
转速与标识:EN 12413 规定的必查项
这是询价的技术核心。砂轮的额定转速必须高于角磨机的最高空载转速,转速对不上就不能装机。欧洲安全标准 EN 12413 要求树脂切割打磨片标注:使用限制、最高转速、最高工作速度、尺寸、制造商或商标、符合性声明、有效期或追溯码、安全图标和规格代号。树脂结合剂手持砂轮的有效期不得超过生产日期后 3 年,一般以月加年打在金属环上,询价和验货时都要核对有效期,过期片不能卖也不能用。
验货和上架前再走一遍安全清单:盘片有无裂纹缺角、受潮起霜;法兰装得正不正、护罩装没装;装机后空转一分钟听有无异常振动;切割只走直线,不别、不撬、不加侧压。这些要求来自欧洲磨料安全组织和美国 Diablo 的安全指南原文,写进产品页面的使用说明里,既是负责也是减少售后纠纷的办法。
一次问全的询价清单
发给供应商的邮件一次写清:形状代号(41、27 还是 42)、直径厚度孔径、磨料种类和粒度、结合剂、最高转速和线速度、有没有 EN 12413 标识和 oSa 认证、有效期怎么打、包装形式(纸盒、收缩还是托盘)、外箱装量、起订量和混规格规则。首次合作每种规格先拿小批量试磨,确认去料速度、寿命和振动表现,再按季度用量签大单。
参考资料:oSa 磨料安全组织 FAQ(粒度、硬度与有效期)、FEPA 固结磨具安全传单(含 EN 12413 标识说明)、CMT 磨片完整指南(磨料种类与形状代号)。